


Termoform PET levha gıda ambalajlarında, tıbbi tepsilerde, elektronik cihazlarda ve çeşitli tüketici ürünlerinde yaygın olarak kullanılmaktadır. Netliği, sağlamlığı ve maliyet etkinliği-, onu dünya çapındaki üreticiler için tercih edilen bir seçenek haline getiriyor. Ancak sac doğru şartlarda işlenmezse beyazlama, kabarcıklanma, incelme, çarpılma, çatlama gibi kusurlar ortaya çıkabilir. Bu sorunlar hurda oranını artırıp üretimi yavaşlatıyor.
Aşağıda üreticilerin ve denizaşırı alıcıların PET levhayla çalışırken en yaygın ısıyla şekillendirme kusurlarını nasıl önleyeceklerini anlamalarına yardımcı olacak pratik bir kılavuz bulunmaktadır.
1. Kurutma İşlemini Doğru Şekilde Kontrol Edin
PET'in nem emilimi düşük olmasına rağmen, küçük miktarlardaki nem bile ısıtma sırasında kabarcıklara veya bulanıklığa neden olabilir.
Kusurlar nasıl önlenir:
PET tabakayı-önceden kurutun2–4 saat boyunca 65–70 derecenemli koşullarda saklanıyorsa.
Nemin toplanmasını önlemek için rulo ruloları kullanıma kadar kapalı tutun.
Atölye sıcaklığının ve neminin sabit olduğundan emin olun.
Kusurlar önlendi:Şekillendirilmiş parçalarda kabarcıklar, pus, buğulanma.
2. Sabit Isıtma Sıcaklığını Koruyun
Düzensiz veya aşırı ısıtma, beyazlamanın, incelmenin ve deformasyonun ana nedenlerinden biridir.
Önerilen uygulamalar:
Ani sıcaklık sıçramalarını önlemek için kademeli ısıtma kullanın.
Üst ve alt ısıtıcıların dengesini belirli bir aralıkta tutun5–8 derecefark.
Isıtma bölgelerini sac kalınlığına göre ayarlayın (daha kalın sac daha derin ısıtma gerektirir).
Kızılötesi ısıtıcıların temiz ve çıktı açısından tutarlı olduğundan emin olun.
Kusurlar önlendi:Beyazlaşma, aşırı incelme, çarpıklık, zayıf yüzey parlaklığı.
3. Kalıp Sıcaklığını ve Soğutmayı Optimize Edin
PET, hem kalıp sıcaklığı hem de soğutma hızı kontrol edildiğinde en iyi şekilde oluşur.
Temel öneriler:
Kalıp sıcaklığını aynı seviyede tutun15–25 derecegenel paketleme için.
İç gerilimi azaltmak amacıyla daha derin çekimler için kalıp sıcaklığını artırın.
Tutarlı ısı giderme için soğutma kanallarının engellenmediğinden emin olun.
Hızlı soğutmadan kaçının -; bu daha sonra gerilim izlerine veya çatlaklara neden olabilir.
Kusurlar önlendi:Çatlama, iç gerilim, zayıf detay tanımı.

4. Uygun Sac Kalınlığını ve Tekdüzeliği Sağlayın
Büyük kalınlık değişimlerine sahip PET levha düzensiz bir şekilde oluşacak ve zayıf noktalar oluşturacaktır.
Kalite kontrol noktaları:
Ekstrüzyon sırasında kalınlık toleransını düzenli olarak kontrol edin.
Birden fazla içeren sayfayı kullanmaktan kaçının±%3–5 değişim, spesifikasyona bağlı olarak.
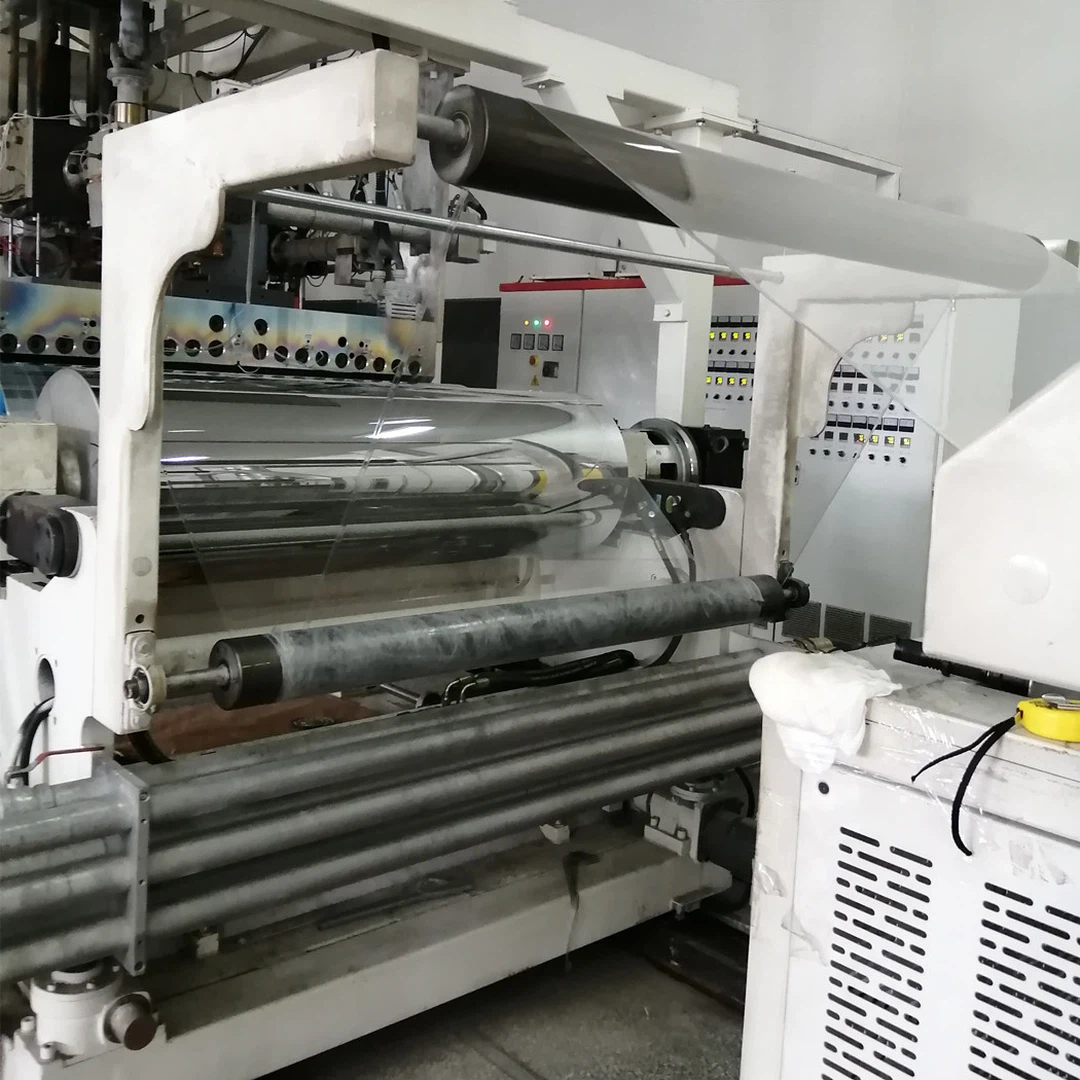
Kontrollü ekstrüzyon hatlarına sahip güvenilir üreticilerin malzemelerini kullanın.
Kusurlar önlendi:İnceltme, düzgün olmayan duvarlar, eksik şekillendirme.
5. Şekillendirme Basıncını ve Vakumunu Ayarlayın
Vakum veya basınç optimize edilmezse, levha kalıbı tam olarak takip edemeyebilir, bu da yumuşak köşelere veya bozulmaya neden olabilir.
En iyi uygulamalar:
Vakum deliklerinin temiz ve engelsiz olduğundan emin olun.
Derin çekme ürünleri için vakum basıncını artırın{0}.
Kalıba çekmeden önce eşit esnemeye izin vermek için vakumu biraz geciktirin.
Basınç oluşturma sistemleri için yeterli hava basıncını koruyun{0}.
Kusurlar önlendi:Eksik şekillendirme, yumuşak köşeler, detay kaybı, kırışıklıklar.
6. Aşırı-Esnemekten Kaçınarak Stresi Azaltın
PET, güvenli oranının ötesinde gerildiğinde beyazlaşabilir veya çatlayabilir.
Pratik ipuçları:
Parçalar sıklıkla çatlıyorsa kalıp derinliğini azaltın veya yarıçapları yeniden tasarlayın.
Daha derin boşluklar için tıkaç-yardımını kullanarak sayfayı önceden gerdirin.
Gerilim işaretlerini önlemek için düşük sürtünmeli tapa malzemeleri kullanın.
Kusurlar önlendi:Beyazlama, çatlaklar, eşit olmayan dağılım.
7. Üretim Ortamını Temiz Tutun
Sacın üzerindeki toz veya küçük parçacıklar şekillendirme sırasında yanabilir veya iz oluşturabilir.
Öneriler:
Mümkünse temiz oda-tarzında bir ısıyla şekillendirme alanı bulundurun.
Toz çekimini azaltmak için anti{0}}statik işlem kullanın.
Isıtma plakalarını ve kalıp yüzeylerini düzenli olarak silin.
Kusurlar önlendi:Siyah noktalar, yanık izleri, yüzey kusurları.
8. Yüksek-Kaliteli PET Sayfayı Seçin
Isıyla şekillendirme sorunlarının çoğu, şekillendirme işleminin kendisinden ziyade tutarsız malzemelerden kaynaklanmaktadır.
PET levha tedarik ederken nelere dikkat edilmelidir:
İyi berraklık ve düşük kristallik
Tutarlı kalınlık toleransı
Yüksek-kaliteli işlenmemiş hammadde
Jel veya kirletici madde içermeyen pürüzsüz yüzey
FDA, AB gıdayla temas uyumluluğu vb. sertifikalar.
Yüksek{0}kaliteli sac, hurdayı azaltır ve özellikle gıda ve tıbbi ambalajlar için istikrarlı üretim sağlar.
Çözüm
PET levhanın ısıyla şekillendirilmesi sırasında kusurların önlenmesi, yalnızca optimize edilmiş süreçleri değil aynı zamanda istikrarlı, yüksek{0}kaliteli hammaddelerin ve güvenilir bir tedarikçinin seçimini de gerektirir. Üreticiler, kurutma ve ısıtmadan vakum kontrolüne ve kalıp tasarımına kadar - birçok hususu koordine ederek - verimliliği önemli ölçüde artırabilir, hurda oranını azaltabilir ve şekillendirilmiş parçaların netlik ve yapısal bütünlüğü korumasını sağlayabilirler.
Şirketimiz, güvenilir ekstrüzyon teknolojisi, istikrarlı kalite kontrolü ve esnek kişiselleştirme seçenekleri sunan PET ve PVC levhaların üretiminde uzmanlaşmıştır. Malzemelerimiz gıda ambalajlarında, tıbbi tepsilerde, elektronik cihazlarda ve diğer endüstriyel uygulamalarda yaygın olarak kullanılmaktadır.
Eğer ihtiyacın varsaözel PET levha özellikleri, ısıyla şekillendirilebilen-sınıf malzemeler veya teknik destek, lütfen istediğiniz zaman bizimle iletişime geçmekten çekinmeyin.